Artykuł sponsorowany
Jak przełożyć wymagania maszyny na specyfikację wyrobu gumowego przed zamówieniem
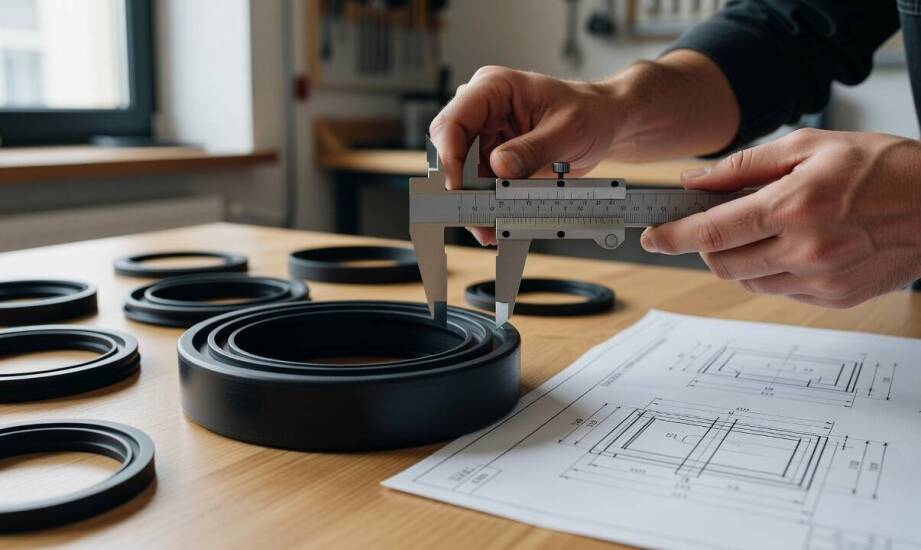
W jednej maszynie ten sam detal gumowy pracuje bezawaryjnie przez lata, podczas gdy w drugiej identyczny element pęka lub traci szczelność po zaledwie kilku tygodniach eksploatacji. Różnica niemal zawsze wynika z odmiennych warunków pracy, które bezpośrednio oddziałują na strukturę polimeru. Kiedy linia przemysłowa zatrzymuje się z powodu zdegradowanej uszczelki technicznej, koszty przestoju wielokrotnie przewyższają wartość samego komponentu. Dlatego prawidłowe przełożenie specyfiki pracy urządzenia na precyzyjne parametry techniczne przed złożeniem zamówienia stanowi fundament ciągłości produkcji. Środowisko pracy dyktuje bowiem konkretne wymagania fizykochemiczne, które muszą zostać uwzględnione już na etapie projektowania mieszanki.
Przeczytaj również: Jak powstają zadaszenia tarasów?
Warunki eksploatacji maszyny a dobór elastomeru
Przed zdefiniowaniem specyfikacji wyrobu należy rzetelnie skatalogować kluczowe parametry środowiska roboczego. Należą do nich przede wszystkim rzeczywista temperatura pracy, rodzaj substancji mającej kontakt z materiałem oraz wartość ciśnienia w układzie. Te czynniki pozwalają wykluczyć nieodpowiednie bazy polimerowe już na wstępnym etapie. Odporność chemiczna decyduje o długotrwałej żywotności w kontakcie z agresywnymi substancjami, dlatego precyzyjna identyfikacja medium jest absolutnie niezbędna. Standardowy kauczuk nitrylowy (NBR) doskonale znosi kontakt z olejami mineralnymi w temperaturach do 100°C, co czyni go optymalnym wyborem dla większości układów hydraulicznych. Z kolei EPDM wykazuje wyjątkową stabilność w środowisku wodnym, parowym oraz przy ekspozycji na ozon, zachowując swoje właściwości do 150°C. Do najbardziej wymagających zastosowań przemysłowych wykorzystuje się mieszanki fluorowe typu FKM, które wytrzymują ekstremalne obciążenia termiczne rzędu 200–250°C.
Przeczytaj również: Jakie są kluczowe aspekty do rozważenia przy wyborze zbiorników retencyjnych?
Kolejnym aspektem jest charakterystyka mechaniczna pracy układu, obejmująca rodzaj ruchu oraz częstotliwość cykli obciążeniowych. W przypadku wałków i rolek dominuje ruch obrotowy, natomiast uszczelki tłoczysk poddawane są ciągłym ruchom posuwisto-zwrotnym. Sztywność materiału oraz jego odporność na wgniatanie definiuje się za pomocą skali twardości Shore A. Wartości z przedziału 60–80 optymalnie sprawdzają się w uniwersalnych uszczelnieniach technicznych, podczas gdy niższa twardość gwarantuje wyższą elastyczność przy szybkich obciążeniach dynamicznych. Ogromne znaczenie ma również niskie odkształcenie trwałe po ściskaniu, określane parametrem compression set. Właściwość ta zapewnia powrót zniekształconego elementu do pierwotnego kształtu po ustaniu nacisku. W aplikacjach generujących wysokie tarcie poliuretan wielokrotnie przewyższa standardowe elastomery pod kątem odporności na ścieranie, skutecznie wydłużając interwały serwisowe sprzętu.
Przeczytaj również: Kiedy stosuje się taśmy klejące o dużej sztywności?
Tolerancje, geometria i współpraca z dostawcą
Właściwości fizykochemiczne materiału muszą iść w parze z odpowiednią precyzją wykonania. Tolerancje wymiarowe oraz skomplikowana geometria wyrobu bezpośrednio wpływają na poprawność montażu i stabilność pracy całego mechanizmu. Międzynarodowa norma ISO 3302-1 rygorystycznie określa dopuszczalne odchyłki dla detali formowanych i profili wytłaczanych. Zgodnie z tym standardem dla przekrojów w przedziale 0–1,5 mm klasa tolerancji E1 dopuszcza odchyłki rzędu zaledwie ±0,15 mm, co wymaga zaawansowanego zaplecza technologicznego producenta. Mniej restrykcyjna klasa E3 pozwala na margines błędu wynoszący ±0,40 mm i stosowana jest tam, gdzie elastyczność materiału kompensuje braki w geometrii gniazda. Precyzyjne odwzorowanie kształtu ma krytyczne znaczenie dla równomiernego rozkładu naprężeń i zapobiegania szybkiemu zużyciu pracujących krawędzi.
Proces transformacji ogólnych założeń projektowych w gotowy produkt wymaga bliskiej współpracy inżynieryjnej. Opis zapotrzebowania należy przekuć w formalną kartę wymagań technicznych, która obejmuje rysunek wykonawczy, rygory wymiarowe, parametry mieszanki oraz prognozowane nakłady ilościowe. Dla firm o rozproszonej strukturze poszukiwania partnera często zaczynają się od rozpoznania rynków lokalnych. Weryfikując asortyment, jaki oferuje regionalny sklep z gumą w Poznaniu lub innym dużym ośrodku przemysłowym, technicy sprawdzają na bieżąco dostępność znormalizowanych uszczelek. Kiedy jednak projekt wymaga rozwiązań dedykowanych, bezpośredni kontakt z producentem staje się koniecznością. Bydgoska spółka FORM-GUM skutecznie wspiera klientów B2B w precyzyjnym definiowaniu wytycznych technologicznych. Obejmuje to przygotowanie próbki, która następnie przechodzi testy twardości i pomiary w rzeczywistych warunkach docelowego zakładu.
Prawidłowo skonstruowana specyfikacja wyrobu elastomerowego zawsze bierze swój początek z dogłębnej analizy środowiska roboczego docelowej maszyny. Dokumentacja techniczna nie może opierać się wyłącznie na podstawowych wymiarach zewnętrznych, pomijając parametry takie jak ciśnienie, temperatura czy obecność agresywnych środków chemicznych. Ignorowanie tych zmiennych prowadzi do przyspieszonej degradacji materiału i nieplanowanych zatrzymań linii produkcyjnej. Kompleksowe zdefiniowanie wymogów buduje solidny grunt do podjęcia współpracy z wytwórcą. Precyzyjna komunikacja na linii projektant-producent pozwala zoptymalizować proces doboru mieszanki gumowej, co finalnie przekłada się na maksymalną niezawodność, wydłużony czas bezawaryjnej eksploatacji oraz odczuwalne oszczędności w budżecie utrzymania ruchu.
Kategorie artykułów
Polecane artykuły

Gdzie stosuje się opakowania foliowe?

Czy drzewko oliwne w doniczce sprawdzi się też na taras?

Jakie są kluczowe aspekty prawne przy sporządzaniu przedwstępnych umów?
