Artykuł sponsorowany
Jak sterowanie numeryczne wymusza jednoznaczny opis detalu metalowego przed produkcją
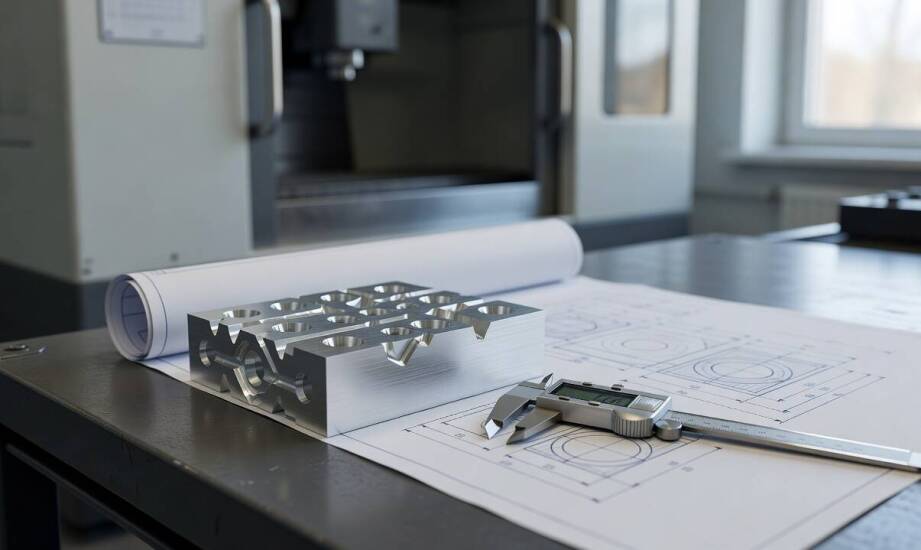
W branży elektronicznej producenci obudów metalowych często zamawiają detale z wieloma otworami pod złącza i elementy mocujące. Podobny z pozoru wspornik przeznaczony dla przemysłu meblowego wymaga zupełnie innego rozmieszczenia punktów montażowych oraz odmiennych tolerancji. Różnice te wynikają z funkcji końcowej elementu, a same maszyny produkcyjne nie odczytują domysłów ani przybliżeń z dostarczonego rysunku technicznego. W branżowej nomenklaturze cnc skrót odnosi się bezpośrednio do środowiska numerycznego, co bezwzględnie narzuca inżynierom obowiązek dostarczania kompletnych oraz rygorystycznie określonych danych przestrzennych.
Przeczytaj również: Jak powstają zadaszenia tarasów?
Dlaczego rysunek pod obróbkę wymaga wymiarów bazowych?
Rozwinięcie angielskiej nazwy oznacza komputerowe sterowanie urządzeniami numerycznymi. Maszyna wykonuje ruchy przestrzenne wyłącznie na podstawie współrzędnych zapisanych w dedykowanym programie przygotowanym przez technologa. Każdy wymiar detalu musi być zatem podany jednoznacznie, z wyraźnym wskazaniem baz odniesienia. Rysunek płaski pozbawiony wymiarów bazowych nie dostarcza informacji potrzebnych do poprawnego wygenerowania ścieżki narzędzia, co fizycznie uniemożliwia rozpoczęcie zaplanowanej produkcji.
Przeczytaj również: Jakie są kluczowe aspekty do rozważenia przy wyborze zbiorników retencyjnych?
Tolerancje wymiarowe odgrywają w tym procesie rolę nadrzędną, ponieważ definiują dopuszczalne odchylenia od zaplanowanej wartości nominalnej. W obróbce metali brak określenia normy ogólnej, takiej jak ISO 2768, bezpośrednio blokuje skuteczną kontrolę jakości oraz utrudnia późniejsze pasowanie gotowych części w zespole. Funkcja danego detalu decyduje o tym, które powierzchnie stają się krytyczne i bezwzględnie wymagają oznaczenia najwyższej klasy chropowatości.
Przeczytaj również: Kiedy stosuje się taśmy klejące o dużej sztywności?
Wykorzystanie standardu GD&T, czyli geometrycznego wymiarowania i tolerowania, pozwala precyzyjnie opisać relacje przestrzenne między różnymi elementami bryły. Otwory montażowe stanowią tutaj szczególny punkt każdego realizowanego projektu technicznego. Muszą one posiadać dokładnie określone średnice, głębokości, tolerancje pozycji oraz jednoznacznie wskazane strony obróbki. Bez tych kompletnych danych programista nie ma możliwości ustalenia punktów zerowych, od których mierzona będzie odległość przejazdu wrzeciona głowicy.
Wpływ geometrii na dobór technologii wytwarzania
Podstawowy gatunek materiału, grubość elementu oraz planowana liczba sztuk bezpośrednio determinują optymalny wybór procesu technologicznego. Cienkie arkusze blachy najczęściej poddaje się wycinaniu, a odpowiednio zoptymalizowane cięcie laserowe często pozwala uzyskać gładkie krawędzie, które zazwyczaj nie wymagają dodatkowego szlifowania. Nowoczesne systemy cięcia światłowodowego charakteryzują się bardzo wąską szczeliną, co minimalizuje strefę wpływu ciepła i zmniejsza ryzyko odkształceń termicznych materiału.
Z kolei grubsze bryły przestrzenne oraz elementy o symetrii cylindrycznej kieruje się na inne działy obróbki ubytkowej. Kształty obrotowe wytwarza się poprzez toczenie, podczas którego wprawiany w ruch jest sam materiał, a narzędzie skrawające porusza się wzdłuż i w poprzek jego osi. Frezowanie stosuje się natomiast dla zróżnicowanych brył pryzmatycznych, gdzie to wirujące wrzeciono z frezem zbiera naddatek z mocno unieruchomionego elementu. Zakład obróbki metali Tolmet dopasowuje te mechanizmy bezpośrednio do specyfikacji rysunkowej przesyłanej przez kontrahenta, uwzględniając wymagany stopień dokładności. Wymagane połączenia śrubowe wewnątrz korpusów realizuje się dodatkowo przez gwintowanie numeryczne, zabezpieczające prawidłowy skok gwintu.
Mimo zaawansowanych możliwości całego parku maszynowego najwięcej problemów organizacyjnych sprawiają same zapytania ofertowe. Zlecenia wysyłane przez działy zaopatrzenia często obciążone są brakiem ostatecznej wersji pliku wykonawczego lub zawierają niejasno określony gatunek stopu metalu. Nieoznaczone powierzchnie bazowe zmuszają technologów do wstrzymywania prac i zadawania szeregu pytań przed napisaniem pierwszej linijki kodu sterującego.
Brak dyscypliny w przygotowaniu dokumentacji technicznej ma wyjątkowo dotkliwe konsekwencje przy uruchamianiu dużych serii elementów. Pominięcie zaledwie jednej bazy odniesienia lub oparcie produkcji na starszej rewizji rysunku szybko powoduje kumulację błędów wymiarowych na kolejnych etapach prac. Wymiarowanie łańcuchowe zamiast bazowego sprawia, że drobne odchyłki dodają się do siebie w sposób niekontrolowany. W efekcie powstają fizycznie nienaganne detale, których ostatecznie nie da się zamontować w docelowym urządzeniu. Uruchomienie automatycznego cyklu obróbczego na podstawie wadliwych danych wejściowych generuje niepotrzebne straty materiałowe, dlatego precyzyjny opis kształtuje rentowność całego zamówienia.
Kategorie artykułów
Polecane artykuły

Gdzie stosuje się opakowania foliowe?

Czy drzewko oliwne w doniczce sprawdzi się też na taras?

Jakie są kluczowe aspekty prawne przy sporządzaniu przedwstępnych umów?
